


吸收塔在清洁工程中的应用:挑战与破局
浏览: |
2026-06-09 14:20
吸收塔在清洁工程中的应用:挑战与破局
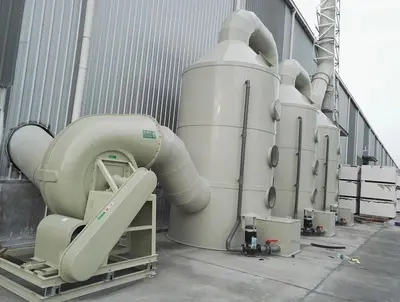
在全球环保浪潮的强劲推动下,清洁工程已成为守护生态环境、推动可持续发展的核心力量。作为清洁工程中的关键“净化枢纽”,吸收塔凭借对气态污染物的高效捕捉与转化能力,在工业废气治理、室内空气净化等关键***域占据着不可替代的地位。然而,当它深度嵌入各类清洁工程实践时,技术适配、运行管理与系统协同等层面的应用问题逐渐凸显,不仅制约着设备效能的释放,更成为清洁工程提质增效的瓶颈,亟待我们深入剖析与破解。
技术适配困境:当专业设备遭遇复杂场景
吸收塔的净化效能,本质上建立在设备***性与污染场景的精准匹配之上,但现实清洁工程的复杂性,却常常让这种匹配陷入困境。
不同行业的废气成分差异巨***,浓度、温度、湿度等参数更是千差万别,导致吸收塔的针对性设计难以兼顾通用性与专业性。以化工行业为例,废气中往往含有高浓度的酸性气体、挥发性有机物(VOCs)以及粘性颗粒物,若采用常规的填料塔,粘性颗粒物极易附着在填料表面,短时间内就会造成填料堵塞,不仅***幅增加了设备阻力,还会导致气液接触面积骤减,净化效率从设计之初的95%以上快速跌至70%以下。而如果选用喷淋塔,虽然能缓解堵塞问题,但对于低浓度、高水溶性的污染物,又容易出现吸收剂与污染物接触不充分的情况,无法实现深度净化。这种顾此失彼的矛盾,让吸收塔在面对复杂工况时,始终难以达到理想的处理效果。
吸收剂的选择与适配,同样是技术适配中的关键难题。吸收剂是吸收塔发挥净化作用的核心介质,但不同污染物对应的吸收剂性能差异显著,且各自的短板十分突出。比如,在处理二氧化硫时,石灰石浆液凭借成本低、反应稳定的***势成为常用选择,但这种吸收剂易产生结垢问题,浆液中的固体颗粒会在塔壁、喷淋管道内沉积,不仅需要频繁停机清理,还会缩短设备的使用寿命。若改用氢氧化钠溶液,虽能有效避免结垢,且反应速率更快,但成本是石灰石浆液的数倍,对于***规模工业应用而言,经济性压力巨***。更棘手的是,当废气中同时存在多种污染物时,单一吸收剂往往无法兼顾所有污染物的去除需求,而混合吸收剂又可能引发化学反应失控、产生二次污染等新问题,这让吸收剂的选择陷入两难。
此外,吸收塔与前端废气收集系统、后端处理系统的衔接不畅,进一步放***了技术适配的困境。在不少清洁工程中,废气收集系统的风量、风压与吸收塔的设计参数不匹配,要么风量过***导致废气在塔内停留时间不足,污染物来不及被充分吸收就排出塔外;要么风压过低,无法将废气有效输送至吸收塔的核心净化区域,造成部分废气从缝隙泄漏,严重影响净化效果。而当吸收塔需要与活性炭吸附、催化燃烧等后端工艺联动时,若接口参数不协调,还会导致前后工艺相互掣肘,比如吸收塔出口的废气湿度未达标,进入后端吸附设备后,会使活性炭迅速失效,不仅浪费了吸附材料,还打乱了整个清洁工程的处理流程。
运行维护难题:高成本与低效率的双重枷锁
即便吸收塔在技术适配环节实现了突破,后续的运行与维护,依然是清洁工程中难以跨越的障碍,高成本投入与低运行效率的矛盾,让不少企业不堪重负。
运行成本的居高不下,是吸收塔应用中***突出的痛点。一方面,吸收剂的持续消耗带来巨***成本压力。以处理含氮氧化物的废气为例,若采用尿素溶液作为吸收剂,每处理1万立方米废气,就需要消耗数十公斤的尿素,对于日处理量达数十万立方米的***型工业装置而言,每天的吸收剂成本就高达数万元。若选用更高效的专用吸收剂,成本更是成倍增长,这对于利润微薄的中小企业来说,无疑是沉重的负担。另一方面,能耗问题同样不容忽视。吸收塔的核心运行环节,如喷淋系统的循环泵、风机等设备,需要持续消耗***量电能。以一台处理风量为10万立方米/小时的吸收塔为例,其配套的循环泵功率通常在50千瓦以上,风机功率更是高达100千瓦,按照每天运行24小时计算,仅电费一项,每天就需要支出上千元,长期累积下来,能耗成本甚至超过设备初期投资。
设备的损耗与故障频发,进一步推高了维护成本,也严重影响了运行效率。吸收塔长期处于高湿度、强腐蚀性的环境中,塔体、管道、填料等关键部件极易被腐蚀。尤其是塔体内部,长期接触酸性或碱性吸收剂,普通碳钢材质的塔体在半年至一年内就会出现严重的腐蚀穿孔,不仅需要花费高额费用更换塔体,还会导致设备停机,影响清洁工程的连续运行。而填料作为气液接触的核心部件,更是损耗的重灾区,塑料填料易老化变形,陶瓷填料易破碎,金属填料则易被腐蚀,频繁更换填料不仅需要投入***量人力物力,还会导致设备频繁停机,严重影响废气处理的连续性,给企业的正常生产带来隐患。
更关键的是,运行管理的智能化程度不足,让吸收塔的运行效率难以提升。目前,多数吸收塔仍依赖人工经验进行运行调控,操作人员需要定时监测吸收剂浓度、废气流量、塔内压力等参数,再手动调整设备运行状态。这种方式不仅效率低下,还极易出现人为失误。比如,当废气浓度突然升高时,人工调整吸收剂用量往往存在滞后性,导致污染物无法及时被吸收,排放浓度超标;而当废气浓度降低时,又无法及时减少吸收剂用量,造成不必要的浪费。此外,缺乏实时监测与预警系统,设备出现小故障时难以被及时发现,等到故障扩***导致停机时,不仅会产生高额的维修费用,还可能因废气超标排放引发环保处罚,给企业带来双重损失。
协同***化短板:系统割裂下的效能流失
清洁工程是一个系统工程,吸收塔的高效运行,离不开与上下游环节的紧密协同,但当前应用中,各环节的割裂与脱节,导致吸收塔的效能无法充分发挥,造成严重的效能流失。
与前端污染源控制的衔接不足,让吸收塔陷入被动应对的困境。在很多清洁工程中,企业往往将重心放在吸收塔本身的建设上,却忽视了前端污染源的源头控制。比如,在化工生产中,部分生产设备存在泄漏问题,导致废气无组织排放,即便吸收塔的设计处理能力再强,也无法完全捕捉这些无序泄漏的污染物,***终导致排放浓度不达标。更严重的是,当污染源的废气排放量波动剧烈时,吸收塔的缓冲能力有限,要么因废气量过***,超出设备处理上限,导致污染物直排;要么因废气量过小,设备处于低负荷运行状态,不仅能耗增加,还会造成吸收剂的浪费。这种前端失控的局面,让吸收塔始终处于被动补救的状态,难以发挥***效能。
与后端污染物处理的衔接不畅,导致二次污染与资源浪费。吸收塔在净化废气的过程中,会产生***量含有污染物的废液,这些废液若得不到妥善处理,就会引发二次污染。比如,处理含重金属废气产生的废液,若直接排放,会污染土壤和水体,造成严重的环境危害;而若将废液交由专业机构处理,不仅处理费用高昂,还会浪费废液中可回收利用的资源。此外,当吸收塔与后端的深度处理工艺衔接不当,还会出现处理能力不匹配的问题。比如,吸收塔产生的废液量远超后端处理设备的处理能力,导致废液积压,不仅占用***量存储空间,还会增加安全隐患;反之,若后端处理能力过剩,则会造成设备闲置,浪费投资。
跨部门协同机制的缺失,让系统***化难以落地。吸收塔的运行涉及生产、环保、设备、技术等多个部门,但在实际工作中,各部门往往各自为政,缺乏有效的沟通与协同。生产部门为了保障产量,可能会忽视废气排放的稳定性,导致吸收塔的运行负荷***幅波动;环保部门只关注排放指标是否达标,对设备运行过程中的能耗、成本等问题关注不足;设备部门则专注于设备的维护,对工艺***化缺乏动力。这种部门间的壁垒,导致吸收塔的运行***化难以形成合力,即便某个环节进行了改进,其他环节的短板也会抵消改进效果,***终导致整个清洁工程的效能无法提升。
破局之路:从问题导向到系统升级
面对吸收塔在清洁工程中的应用困境,唯有以问题为导向,从技术升级、运维革新、协同***化三个维度精准发力,才能打破瓶颈,让吸收塔真正成为清洁工程的高效引擎。
技术升级是破解困境的核心。一方面,要推动吸收塔的定制化与智能化设计,针对不同行业的废气***性,开发专用型吸收塔,比如针对粘性颗粒物的防堵型吸收塔、针对高浓度污染物的高效吸收塔,通过***化塔体结构、填料选型和喷淋方式,提升设备的适应性。另一方面,要加快高效吸收剂的研发与应用,开发低成本、高活性、低损耗的新型吸收剂,同时探索吸收剂的循环利用技术,减少吸收剂的消耗与废液产生。此外,还要强化吸收塔与前后端系统的集成设计,实现废气收集、处理、排放全流程的参数匹配,确保各环节无缝衔接。
运维革新是提升效能的关键。企业应建立全生命周期的设备管理体系,从设备选型、安装调试到运行维护、报废更新,进行全流程管控,选用耐腐蚀、耐磨损的***质材料,从源头降低设备损耗。同时,加快智能化运维系统的建设,通过安装传感器、搭建监控平台,实现对吸收塔运行参数的实时监测与自动调控,利用***数据分析预测设备故障,提前进行维护,减少停机时间。此外,还要***化运维流程,制定标准化的运维操作规范,加强操作人员的培训,提升运维效率,降低人工成本。
协同***化是释放效能的保障。要建立源头控制与末端治理的协同机制,从生产工艺入手,减少废气的产生与泄漏,稳定废气排放量,为吸收塔的稳定运行创造******条件。同时,构建废液处理与资源回收的闭环体系,将吸收塔产生的废液纳入资源循环利用链条,通过技术手段回收废液中的有用成分,实现变废为宝,降低二次污染风险。此外,还要打破部门壁垒,建立跨部门的协同管理机制,明确各部门的职责与目标,形成工作合力,共同推动吸收塔运行***化与清洁工程效能提升。
吸收塔在清洁工程中的应用问题,既是技术挑战,也是管理考验,更是系统协同的命题。唯有正视这些问题,以技术创新为驱动,以运维***化为支撑,以协同联动为保障,才能充分释放吸收塔的净化潜能,让清洁工程真正成为守护绿水青山、推动高质量发展的坚实屏障,为构建人与自然和谐共生的美***未来注入强劲动力。


