


废气吸收塔焊接:以精准工艺,守合点不变形之
浏览: |
2026-06-23 09:20
废气吸收塔焊接:以精准工艺,守合点不变形之诺
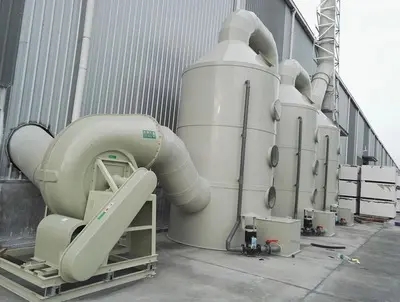
在化工、环保等产业蓬勃发展的当下,废气吸收塔作为废气净化的核心装置,肩负着守护生态、保障生产合规的重任。其焊接质量与冷却后合点变形控制,不仅关乎设备的结构稳固,更直接牵动着废气处理效率与运行安全,是决定废气吸收塔能否长效稳定运行的关键命脉。
废气吸收塔的工况环境极为严苛,长期处于腐蚀性介质环绕、温度与压力频繁波动的状态。塔体材质多为不锈钢、玻璃钢或***种合金,既要抵御废气中酸碱成分的持续侵蚀,又要承受运行过程中的机械应力与热胀冷缩效应。一旦焊接环节出现疏漏,或是冷却后合点发生变形,便可能引发焊缝开裂、介质泄漏等问题,轻则导致废气处理效率骤降,重则造成环境污染、设备报废,甚至威胁人员安全。因此,精准把控焊接方式、攻克冷却后合点不变形的技术难题,成为废气吸收塔制造与维护的核心课题。
适配工况,选对焊接方式筑牢根基
废气吸收塔的焊接,***非简单的材料拼接,而是需要根据塔体材质、结构复杂度、运行工况等核心要素,精准匹配焊接技术,从源头规避变形与质量隐患。
针对不锈钢材质的废气吸收塔,氩弧焊堪称***方案。氩气在焊接过程中形成稳定的惰性保护氛围,有效隔***氧气、氮气等外界气体,避免焊缝产生氧化、气孔等缺陷,确保焊缝具备***异的耐腐蚀性,契合吸收塔长期接触腐蚀性废气的需求。同时,氩弧焊的热输入可控性强,焊接过程中热量集中且稳定,能***幅减少热影响区的范围,从根源降低焊接热应力对塔体结构的影响,为后续冷却环节的变形控制奠定基础。在焊接塔体环缝、纵缝等关键部位时,采用脉冲氩弧焊技术,还能进一步精准调节热输入,让焊缝成型平整美观,既保障焊接强度,又***限度减少变形风险。
对于玻璃钢材质的废气吸收塔,焊接工艺则呈现出******性。玻璃钢以玻璃纤维增强塑料为核心,材质兼具韧性与脆性,传统熔焊方式易破坏材料结构,因此多采用热熔焊接与胶接焊接相结合的工艺。热熔焊接通过精准控制加热温度,使焊接部位材料熔融后充分融合,形成致密的连接结构,确保焊缝具备******的气密性与抗腐蚀性,适配废气吸收塔对密封性的严苛要求。胶接焊接则借助***种耐腐蚀胶粘剂,与焊接工艺协同作用,弥补单一焊接方式在复杂结构连接中的不足,增强连接部位的稳定性。在操作过程中,需严格控制加热温度与焊接压力,避免因温度过高或压力不均导致材料碳化、变形,保障塔体结构完整性。
而当废气吸收塔采用***种合金材质时,激光焊接技术凭借高能量密度、热影响区极小的***势脱颖而出。激光束能够精准聚焦于焊接部位,实现快速熔融与焊接,极***减少热输入对塔体周边区域的影响,有效规避焊接热应力引发的变形问题。同时,激光焊接的焊缝精度高、成型质量***,能显著提升焊缝的机械强度与抗疲劳性能,满足***种合金材质在高压、高温工况下的使用需求,保障废气吸收塔在复杂工况下的长期稳定运行。
精准施策,破解冷却后合点变形难题
即便选对了焊接方式,冷却过程中的热应力释放仍是导致合点变形的关键诱因。焊接时,焊缝及周边区域受热膨胀,冷却过程中收缩不均,极易引发合点错位、扭曲。要攻克这一难题,需从焊接全流程发力,构建一套科学严谨的变形防控体系。
焊接前的精准预热,是控制变形的***道防线。预热能够使塔体焊接区域的温度均匀上升,缩小焊接部位与非焊接部位的温差,减少焊接过程中的热应力集中。针对不同材质,预热温度需严格把控:不锈钢材质的废气吸收塔,预热温度一般控制在100℃-150℃,通过红外测温仪实时监测,确保温度均匀稳定;***种合金材质的塔体,预热温度需根据合金成分与厚度精准调整,避免温度过高影响材料性能,或温度过低导致热应力无法有效缓解。预热不仅能有效降低焊接过程中的变形风险,还能提升焊缝的成型质量,减少焊接缺陷的产生。
焊接过程中的工艺参数***化,是变形控制的核心环节。焊接电流、电压、焊接速度等参数,直接影响热输入***小与分布,是决定变形程度的关键变量。在焊接废气吸收塔的合点部位时,需采用小电流、低电压、匀速焊接的工艺原则,减少单位时间内的热输入,避免局部过热引发的热应力集中。同时,合理规划焊接顺序,遵循对称焊接、分段退焊的原则,让焊接过程中的热应力均匀分布、逐步释放。例如,在焊接塔体环缝时,从圆周对称位置同时开始焊接,分段推进,确保塔体受力均匀,防止因焊接顺序不当导致合点偏斜。此外,配备专业的焊接工装夹具,对塔体合点部位进行刚性固定,在焊接过程中强制约束变形,待焊缝冷却至常温后再拆除夹具,有效保障合点的位置精度与结构稳定性。
焊接完成后的冷却控制,是变形防控的***后一道关卡。自然冷却虽操作简单,但冷却速度不均,易导致热应力集中释放,引发合点变形。因此,对于废气吸收塔这类对变形控制要求极高的设备,多采用可控冷却工艺。一方面,采用保温材料对焊缝及周边区域进行包裹,减缓冷却速度,让热应力缓慢、均匀地释放,避免因快速冷却导致的收缩变形;另一方面,对于***型塔体或关键合点部位,可采用随焊冷却技术,在焊接过程中同步对焊缝两侧进行精准冷却,实时抵消焊接热应力,防止热应力累积引发变形。同时,在冷却过程中,利用激光测距仪、百分表等精密测量工具,实时监测合点的位置变化,一旦发现微小偏差,及时通过机械矫正或局部加热矫正的方式进行调整,确保合点冷却后完全符合设计精度要求。
全流程管控,以细节筑牢质量防线
废气吸收塔焊接与合点变形控制,是一项贯穿设计、制造、检验全流程的系统工程,唯有将质量管控融入每一个环节,才能从根本上保障设备性能。
在设计阶段,便需将焊接工艺与变形控制纳入整体设计框架。根据塔体的结构***点、运行工况,合理设计焊缝形式与位置,***先选择受力均匀、便于焊接操作的焊缝结构,减少焊接难度与变形风险。同时,在设计图纸中明确标注焊接工艺参数、变形控制要求,为后续生产制造提供清晰的技术指引。
制造环节,需建立严格的标准化作业流程。从焊接材料的选型与检验,到焊接设备的调试与校准,再到焊接人员的资质考核与技能培训,每一个环节都需严格把关。焊接人员需具备丰富的***种设备焊接经验,熟悉不同材质的焊接***性,严格按照工艺规程操作,确保每一道焊缝都符合质量标准。此外,建立焊接过程追溯体系,对焊接时间、工艺参数、操作人员等信息进行全程记录,实现质量问题的可追溯、可整改。
检验环节,是保障焊接质量与合点精度的关键屏障。焊接完成后,需采用无损检测技术对焊缝质量进行全面检测,射线探伤、超声波探伤、渗透探伤等手段相结合,精准排查焊缝内部的气孔、夹渣、裂纹等缺陷,确保焊缝强度与密封性符合要求。对于合点部位的变形检测,采用三维激光扫描技术,对合点的尺寸精度、位置偏差进行精准测量,与设计图纸进行比对,确保变形量控制在允许范围内。对于检测出的不合格焊缝与变形部位,及时制定整改方案,整改完成后重新检测,直至完全符合质量标准方可进入下一工序。
废气吸收塔的焊接与冷却后合点不变形控制,是技术与匠心的深度融合,更是对环保责任与生产安全的坚定践行。从精准匹配焊接方式,到全流程把控变形风险,每一个环节的严谨打磨,每一项技术的精准应用,都只为让废气吸收塔以稳固可靠的状态,高效履行净化废气的使命。未来,随着焊接技术的持续迭代与工艺水平的不断提升,废气吸收塔的制造质量将迈向新的高度,为守护绿水青山、推动产业绿色发展筑牢坚实的技术根基。


