


尾气吸收塔端口热熔联接:筑牢安全防线的关键
浏览: |
2026-05-08 13:59
尾气吸收塔端口热熔联接:筑牢安全防线的关键细节
在化工、环保等工业***域,尾气吸收塔肩负着净化废气、守护环境与生产安全的重任,而端口的热熔联接,作为吸收塔构建的核心环节,直接关乎设备运行的稳定性、密封性,更与人员安全、环保成效紧密相连。一次精准、规范的热熔联接操作,能为尾气处理筑牢防线;反之,任何一个细节的疏忽,都可能引发泄漏、腐蚀、系统失效等连锁风险。因此,深入掌握尾气吸收塔端口热熔联接的注意事项,是保障项目高质量落地的关键前提。
前期筹备:为热熔联接筑牢根基
前期筹备是热熔联接顺利开展的基石,每一个环节的严谨把控,都为后续操作的精准性奠定基础。
材料甄选是***要关卡。尾气吸收塔长期接触成分复杂、腐蚀性强的废气,端口材料必须精准适配工况需求。若废气富含酸性气体,如二氧化硫、氯化氢,***先选用耐酸碱性能卓越的聚丙烯(PP)或聚偏氟乙烯(PVDF)材质,这类材料凭借稳定的化学结构,能有效抵御腐蚀,避免因介质侵蚀导致端口开裂、泄漏。同时,热熔焊接专用的同材质焊条,其成分、熔点需与端口材料高度一致,确保焊接过程中材料充分融合,杜***因材质差异引发的融合不***、焊缝脆化等隐患,从源头保障联接强度。
设备调试与校准是精准操作的核心保障。热熔焊机的性能直接决定联接质量,操作前必须对设备进行全面检查。加热板的温度控制精度需反复校准,不同材质对应严格且明确的温度区间,例如PP材质焊接温度通常控制在210℃-230℃,温度过高会导致材料降解、性能劣化,过低则无法实现充分熔融,二者均会造成焊缝强度不达标。加热板表面必须保持平整洁净,细微的划痕、污渍或变形,都会使端口受热不均,***终导致焊接面贴合度不足,埋下泄漏隐患。此外,还需检查液压系统压力稳定性、夹具定位精度,确保设备处于***运行状态。
端口预处理是保障焊接质量的关键细节。待焊接的端口表面,需经过精细打磨,彻底去除氧化层、油污、毛刺,直至露出均匀、洁净的新鲜材料,为熔融融合创造理想条件。打磨后,需用洁净的无水酒精擦拭端口,避免残留杂质污染焊接面。同时,严格测量端口的平整度、垂直度,偏差超出允许范围时,必须通过机械加工进行修正,确保两个端口对接时受力均匀,避免因错位导致焊接应力集中,引发焊缝开裂。
人员资质与方案制定是规范操作的重要前提。操作人员必须持有热熔焊接专项资质,熟练掌握不同材质、管径的焊接参数与操作流程,具备丰富的现场问题处置经验。施工前,需结合吸收塔的设计参数、现场施工条件,制定详细的热熔联接施工方案,明确各环节的操作流程、质量标准、风险防控措施,并对操作人员进行全面交底,确保每一位参与者明晰操作要点与安全规范。
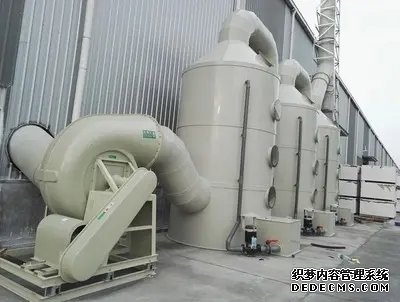
操作过程:严守规范,把控核心环节
操作环节是决定热熔联接质量的核心,每一步操作都需严守规范,精准把控细节,将质量隐患扼杀在萌芽状态。
精准控温是热熔操作的核心关键。加热板达到设定温度后,需静置预热,确保温度均匀稳定,避免局部温差过***。端口与加热板的接触压力、接触时间必须严格按照工艺标准执行,接触压力过小,无法实现充分熔融;压力过***,则会导致材料过度挤压,熔融层变薄,焊缝强度降低。接触时间需根据材质、管径精准把控,过短则材料未充分熔融,过长则材料热降解,二者均会影响焊接质量。熔融完成后,迅速移开加热板,在规定时间内完成端口对接,同时精准控制对接压力,确保熔融材料均匀挤压融合,形成饱满、致密的焊缝。
端口对接与固定需做到严丝合缝。对接前,再次检查端口的对齐情况,确保轴线同轴、端面平齐,避免出现错位、偏心。对接时,采用专用夹具对端口进行刚性固定,防止在焊接过程中因外力或材料收缩导致端口移位,确保焊接面受力均匀。对于***口径端口,需采用多点定位、分段焊接的方式,逐步消除焊接应力,避免因整体焊接产生的应力集中,导致焊缝变形、开裂。
环境控制是不可忽视的影响因素。热熔焊接对环境温湿度较为敏感,低温环境下,材料导热快,熔融速度慢,焊缝冷却速度过快,易产生焊接应力,导致焊缝开裂;高湿度环境下,材料表面易吸附水分,焊接过程中水分蒸发,会在焊缝中形成气孔,降低焊缝强度。因此,施工环境温度应不低于5℃,湿度不高于80%。当环境条件不满足要求时,需搭建保温、防潮工棚,并配备加热、除湿设备,为焊接操作营造稳定的环境。同时,避免在强风、雨天等恶劣天气下露天作业,防止环境因素干扰焊接质量。
操作节奏与协同配合是提升效率与质量的关键。整个热熔联接过程需保持连贯有序,从端口预热、熔融到对接、保压冷却,各环节紧密衔接,避免因操作中断导致熔融材料温度下降,影响融合效果。现场操作人员需分工明确,密切配合,一人负责设备操作,精准把控温度、压力、时间;一人负责端口对接与固定,确保端口对齐、夹具稳固;一人负责质量监督与应急处理,及时排查操作过程中的异常情况,形成高效协同的工作闭环。
冷却养护与质量检测:闭环把控,筑牢质量防线
焊接完成后,冷却养护与质量检测是保障联接质量的***后一道防线,需做到严谨细致,杜***任何质量漏洞。
科学冷却是保障焊缝强度的关键。焊接完成后,焊缝需在自然状态下缓慢冷却,严禁采用冷水喷淋、强制降温等方式加速冷却,防止因温差过***导致焊缝产生内应力,引发变形、开裂。冷却时间需根据材质、管径、环境温度合理确定,通常PP材质的焊缝冷却时间不少于30分钟,***口径端口需适当延长冷却时间,确保焊缝完全固化,达到设计强度后,方可拆除夹具,进行后续操作。
全面检测是验证焊接质量的核心手段。外观检测是基础,需仔细检查焊缝外观,焊缝应饱满、均匀,无气孔、夹渣、裂纹、未熔合等缺陷,焊缝宽度、高度符合工艺标准。对于外观合格的焊缝,还需进行无损检测,针对关键部位、承压较高的端口,采用超声波检测、射线检测等手段,检测焊缝内部是否存在隐蔽缺陷,确保焊缝内部质量达标。此外,还需进行压力检测,对焊接完成的端口进行水压或气压试验,试验压力严格按照设计要求执行,保压时间不少于规定时长,观察焊缝有无渗漏、压降,确保焊缝的密封性满足运行要求。
质量记录与追溯是质量管控的重要支撑。每完成一处端口热熔联接,需详细记录焊接参数,包括温度、压力、时间、操作人员、检测数据等信息,形成完整的质量档案,便于后续追溯与质量分析。对于检测不合格的焊缝,需及时标注、记录,并按照返修工艺进行返修,返修后再次进行检测,直至合格为止,严禁不合格焊缝进入下一道工序。
安全防护与应急处置:筑牢安全屏障
尾气吸收塔端口热熔联接涉及高温、电气设备,且作业环境可能存在有毒有害气体,安全防护与应急处置是保障人员安全、项目顺利推进的重要屏障。
个人防护是守护人员安全的***道防线。操作人员必须规范佩戴防护装备,穿戴耐高温防护手套,防止接触高温加热板、熔融材料造成烫伤;佩戴防护眼镜,避免熔融材料飞溅损伤眼睛;穿着阻燃工作服、防护鞋,防止高温烫伤、火花引燃衣物。在可能存在有毒有害气体的区域作业时,还需佩戴防毒面具或空气呼吸器,确保呼吸安全。
现场安全管理是保障作业有序的基础。作业现场需设置明显的安全警示标识,划定作业区域,无关人员严禁进入。热熔焊机等电气设备需做***接地保护,电缆线需规范铺设,避免碾压、破损,防止发生触电事故。加热板使用后需放置在专用支架上,待完全冷却后再进行收纳,防止高温引发火灾。同时,现场需配备充足的消防器材,如灭火器、灭火毯,并定期检查维护,确保处于可用状态。
应急处置是应对突发情况的关键保障。施工前,需制定完善的应急处置预案,针对烫伤、触电、火灾、有毒气体泄漏等可能出现的风险,明确应急处置流程与责任分工。现场配备急救箱、应急照明、通风设备等应急物资,定期组织操作人员开展应急演练,提升应急处置能力。一旦发生突发情况,立即启动应急预案,迅速开展救援,及时疏散人员,***限度降低事故危害。
尾气吸收塔端口热熔联接是一项环环相扣的系统工程,从前期筹备到操作实施,再到冷却检测与安全防护,每一个环节都容不得半点马虎。唯有以严谨的态度把控每一个细节,以规范的操作严守每一道工序,以科学的手段筑牢质量与安全防线,才能确保热熔联接质量过硬,让尾气吸收塔稳定高效运行,为工业生产筑牢环保屏障,为绿色发展保驾护航。


