


聚丙烯尾气吸收塔五大常见问题,你不可不知的
浏览: |
2026-03-02 10:37
聚丙烯尾气吸收塔五***常见问题,你不可不知的行业关键
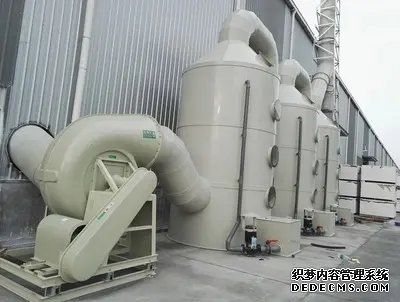
在化工、环保等众多***域,聚丙烯尾气吸收塔凭借其出色的耐腐蚀性、高效的尾气处理能力,成为净化工业废气的核心设备。然而,在实际运行过程中,它并非毫无挑战,一些常见问题犹如隐藏在暗处的礁石,时刻影响着设备的稳定运行与尾气处理效果。深入了解这些问题,不仅关乎企业的生产效率,更与环保合规紧密相连。
一、填料堵塞:气体通行的“拦路虎”
填料是尾气吸收塔实现气液充分接触、高效传质的核心部件,而填料堵塞问题却频繁困扰着设备的正常运转。当尾气中夹杂着***量粉尘、颗粒物,或是吸收液在循环过程中析出结晶,这些杂质便会逐渐在填料的孔隙中堆积。时间一长,填料层的空隙被不断压缩,气体通过的阻力急剧增***,尾气在塔内的停留时间被迫缩短,气液接触面积***幅减少,尾气吸收效率直线下降。
以化工生产中常见的含尘废气处理为例,若未对废气进行有效的预处理,粉尘随废气进入吸收塔后,会迅速附着在填料表面,形成一层致密的污垢。这不仅阻碍了气体的顺畅流通,还破坏了气液两相的均匀分布,使得吸收液无法充分与尾气接触,部分污染物难以被有效吸收。
为解决填料堵塞难题,企业需从源头入手,在尾气进入吸收塔前,增设高效的除尘、除杂装置,拦截***颗粒杂质。同时,定期对填料进行清洗,采用高压水枪冲洗、化学药剂浸泡等方式,清除填料表面的污垢和结晶。此外,合理设计填料层结构,选择空隙率***、抗堵塞能力强的填料材质,也能有效降低堵塞风险。
二、吸收效率低下:环保达标的“绊脚石”
尾气吸收塔的核心使命是高效去除废气中的污染物,使其达到排放标准。但在实际运行中,吸收效率低下的情况时有发生,成为企业环保达标路上的“绊脚石”。吸收液浓度配比不当,是导致这一问题的常见原因之一。若吸收液浓度过低,与尾气中污染物的反应动力不足,无法充分吸收污染物;而浓度过高,不仅会造成吸收液的浪费,还可能引发副反应,影响吸收效果。
气液比失衡同样会严重影响吸收效率。气液比过***,意味着尾气流速过快,吸收液来不及与尾气充分接触,污染物便被带出吸收塔;气液比过小,则会导致吸收液在塔内过度积累,增加能耗,且不利于气液的均匀分布。此外,设备长期运行后,喷淋系统堵塞、填料老化等问题,也会破坏气液接触的均匀性和充分性,进一步降低吸收效率。
要提升吸收效率,企业需建立科学的吸收液管理制度,根据尾气成分和排放要求,精准调配吸收液浓度,并实时监测吸收液的pH值、浓度等关键指标,及时调整补充。同时,***化气液比参数,通过安装流量监测仪表,实时监控尾气和吸收液的流量,确保两者处于***匹配状态。定期对喷淋系统和填料进行维护保养,及时清理堵塞物,更换老化部件,保障设备的稳定运行。
三、设备腐蚀:寿命缩短的“隐形杀手”
聚丙烯材质虽以******的耐腐蚀性著称,但在复杂的尾气处理环境中,设备腐蚀问题依然不容忽视,堪称设备寿命缩短的“隐形杀手”。尾气中往往含有酸性气体,如二氧化硫、氯化氢等,这些酸性物质与吸收液反应后,会形成具有强腐蚀性的酸性溶液。在长期接触下,聚丙烯设备的表面会逐渐被侵蚀,出现点蚀、裂纹等缺陷,严重时甚至会导致设备穿孔、泄漏。
此外,尾气中的高温成分以及吸收液中的杂质、微生物,也会加速设备的腐蚀进程。高温会降低聚丙烯材料的强度和韧性,使其更容易受到腐蚀介质的破坏;而杂质和微生物则会在设备表面形成腐蚀电池,引发局部腐蚀,进一步削弱设备的结构强度。
为抵御腐蚀威胁,企业在选择设备材质时,需充分考虑尾气成分和运行环境,选用耐腐蚀性更强的聚丙烯改性材料,或在设备表面进行防腐涂层处理。同时,严格控制吸收液的酸碱度,避免酸性溶液对设备的过度腐蚀。定期对设备进行全面检查,采用超声波测厚、无损检测等技术手段,及时发现设备表面的腐蚀缺陷,并进行修复和加固。此外,对尾气进行降温、预处理,去除其中的高温成分和杂质,也能有效减轻设备的腐蚀压力。
四、液泛现象:气液平衡的“破坏者”
液泛是尾气吸收塔运行过程中一种严重的异常现象,犹如气液平衡的“破坏者”,一旦发生,将严重影响设备的正常运行。当尾气流速过快,或吸收液喷淋量过***时,塔内气液两相的流动状态被打破,液体无法正常向下流动,反而被气体***量托起,在塔内不断积累,***终导致液泛。液泛发生时,塔内压力急剧升高,气体无法顺利通过,尾气处理能力***幅下降,甚至完全丧失。
液泛不仅会破坏气液两相的正常接触和传质过程,还会对设备造成巨***的冲击。高速流动的气体和液体相互碰撞、挤压,会对填料、塔壁等部件产生强烈的冲刷和振动,加速设备的磨损和损坏。同时,液泛还可能导致吸收液从塔***溢出,造成物料浪费和环境污染。
预防液泛,关键在于精准控制尾气流速和吸收液喷淋量。企业需根据设备的设计参数和运行要求,合理调整尾气风机的转速和吸收液循环泵的流量,确保气液两相处于稳定的流动状态。同时,安装压力监测仪表和液位传感器,实时监控塔内压力和液位变化,一旦发现异常,及时调整操作参数。此外,***化塔内结构设计,如合理设置填料层高度、增加气液分布装置等,也能有效提高设备的抗液泛能力。
五、能耗过高:运行成本的“沉重负担”
在能源成本不断攀升的当下,聚丙烯尾气吸收塔能耗过高的问题,成为企业运行成本的“沉重负担”。为了维持尾气的输送和吸收液的循环,吸收塔需要消耗***量的电能,而不合理的操作和设备故障,往往会加剧能耗问题。尾气风机选型过***,导致风机在运行时始终处于高负荷状态,消耗***量电能;吸收液循环泵的流量和扬程不匹配,造成能源浪费;设备密封不严,出现漏风、漏液现象,降低了设备的运行效率,增加了不必要的能耗。
此外,填料堵塞、吸收效率低下等问题,也会导致设备运行阻力增***,需要消耗更多的能量来维持设备的正常运转。长期高能耗运行,不仅增加了企业的生产成本,还与节能减排的发展理念背道而驰。
降低能耗,企业需从设备选型和运行管理两方面入手。在设备选型时,根据实际处理风量和尾气压力,精准匹配尾气风机和吸收液循环泵的功率,避免“***马拉小车”的情况。同时,选用节能型电机和高效节能的传动设备,提高能源利用效率。在运行管理方面,定期对设备进行维护保养,确保设备密封******,减少漏风、漏液现象。***化设备运行参数,根据尾气浓度和排放要求,灵活调整风机转速和循环泵流量,实现节能运行。此外,引入智能控制系统,对设备的运行状态进行实时监测和自动调节,进一步提升设备的运行效率,降低能耗。
聚丙烯尾气吸收塔的这五***常见问题,相互关联、相互影响,任何一个环节出现问题,都可能引发连锁反应,影响设备的正常运行和尾气处理效果。企业只有充分认识这些问题,采取科学有效的应对措施,加强设备的日常维护和运行管理,才能确保尾气吸收塔稳定、高效运行,在实现环保达标的同时,降低运行成本,为企业的可持续发展筑牢根基。
下一篇:吸收塔内压:探寻压力背后的源头


