


酸雾吸收塔热熔焊接及色差调整技术解析
浏览: |
2026-01-24 09:16
酸雾吸收塔热熔焊接及色差调整技术解析
一、酸雾吸收塔概述
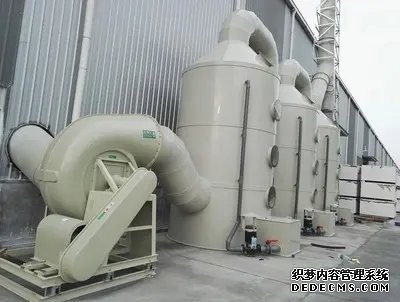
酸雾吸收塔是工业废气处理的核心设备,主要用于去除化工、电镀、冶金等行业排放的酸性气体(如硫酸雾、盐酸雾等)。其主体结构通常采用聚丙烯(PP)、聚氯乙烯(PVC)或玻璃钢(FRP)等耐腐蚀材料,通过填料层喷淋中和液(如碱液)实现气液反应,达到净化目的。由于长期接触腐蚀性介质,设备的密封性与耐久性至关重要,而热熔焊接与色差调整正是保障其性能的关键技术。
二、热熔焊接技术详解
1. 工艺原理
热熔焊接是通过加热使塑料材料(如PP/PVC)表面熔化,施加压力后冷却固化形成连续焊缝的连接方式。相较于胶粘或机械连接,热熔焊接具有无渗漏风险、强度高、耐腐蚀性***等***势,尤其适用于酸雾吸收塔的筒体拼接、法兰连接及管道接口等关键部位。
2. 操作流程
预处理:清洁待焊区域,确保无油污、杂质;对板材进行坡口加工,保证对接间隙均匀(通常为0.52mm)。
加热阶段:使用热风枪或电热板将焊接面加热至材料熔点(PP约260℃,PVC约180℃),需控制温度避免材料分解。
加压融合:迅速将两熔融面对齐,施加0.10.3MPa压力,挤出气泡并促进分子扩散。
冷却定型:保持压力至焊缝冷却,自然降温避免内应力导致变形。
3. 常见问题与解决措施
虚焊/未熔合:因温度不足或压力不够导致,需校准设备参数并检查加热板平整度。
焊缝发黄:高温氧化所致,可降低加热温度或缩短加热时间。
收缩凹陷:冷却过快引起,建议采用保温棉缓冷或***化焊接顺序(如分段退焊法)。
三、色差调整技术要点
1. 色差成因分析
材料批次差异:树脂原料色母配比波动。
加工工艺影响:焊接时局部过热导致材料降解变色。
老化因素:紫外线照射或化学腐蚀引发表面褪色。
2. 解决方案
原材料控制:选用同一批次原料,添加稳定剂(如抗UV剂)延缓老化。
工艺***化:
焊接时采用氮气保护减少氧化;
调整焊接速度与温度曲线,避免碳化。
后期处理:
轻微色差可通过喷涂同色防腐涂料遮盖;
严重色差区域需打磨后重新热熔修补。
3. 检测标准
依据GB/T 17432007《塑料色牢度测试》或客户定制要求,使用分光光度计测量ΔE值(色差单位),通常要求ΔE≤1.5(肉眼无明显差异)。
四、质量控制与验收规范
1. 焊接质量检测
外观检查:焊缝宽度均匀,无裂纹、气孔;
无损探伤:重要部位采用X射线或超声波检测内部缺陷;
力学试验:抽样进行拉伸强度测试(≥母材80%)。
2. 色差管理流程
***件确认:制作样板经客户签字封样;
过程抽检:每10㎡至少检测1处;
终检存档:记录色差数据并留存影像资料。
五、结语
酸雾吸收塔的热熔焊接与色差调整是兼顾功能性与美观性的系统工程。通过精细化工艺控制、严格的质量检测以及科学的维护方案,可显著提升设备的使用寿命与环保效能。未来,随着自动化焊接设备与智能配色系统的普及,该***域技术将进一步向高效化、标准化方向发展。
上一篇:酸雾吸收塔热胀冷缩现象解决方法


